
Onde é que o tempo desaparece? 6 perdas que afetam a eficiência no armazém
Em 2025, 38% dos profissionais inquiridos no Warehouse/DC Operations Survey identificaram as docas de receção como a zona mais congestionada do armazém, face a 20% no ano anterior. A mudança é significativa e deixa uma pista importante: os pontos onde a operação perde fluidez podem mudar à medida que o armazém evolui.
Um armazém pode cumprir prazos, manter pessoas e equipamentos ocupados e apresentar bons níveis de atividade enquanto exige progressivamente mais esforço para chegar ao mesmo resultado. É precisamente aí que algumas perdas de eficiência se tornam difíceis de reconhecer: integram-se na rotina até parecerem simplesmente parte do trabalho.
A pergunta passa então a ser outra: onde está o seu armazém a gastar tempo que já deixou de questionar? Algumas das respostas podem estar em tarefas que acontecem todos os dias e que, à primeira vista, parecem perfeitamente normais.
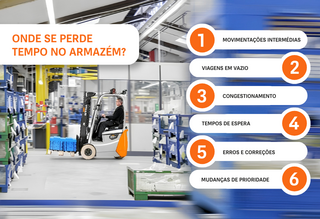
Onde se perde tempo no armazém?
1. Movimentações intermédias: quando uma carga faz etapas a mais
Uma palete chega à receção, fica temporariamente numa zona de espera e só mais tarde segue para a localização definitiva. Esta sequência pode responder a uma necessidade pontual, mas ganha outra importância quando passa a fazer parte do percurso habitual da mercadoria.
Cada transferência ocupa equipamento, mobiliza a equipa e utiliza espaço de apoio. Com dezenas ou centenas de paletes a seguir o mesmo circuito, uma etapa intermédia acaba por representar uma parcela relevante do trabalho diário.
Por isso, vale a pena acompanhar o número de movimentações necessárias desde a entrada até ao destino final. Um valor elevado pode indicar espaço para simplificar o fluxo, rever a organização das áreas intermédias ou melhorar a articulação entre receção e armazenamento.
2. Viagens em vazio: quilómetros que ocupam a frota
Um empilhador entrega uma palete e segue sem carga para o ponto onde irá recolher a seguinte. O equipamento mantém-se ativo, embora parte desse percurso sirva apenas para chegar à próxima missão.
Aqui, a questão está na qualidade da utilização da frota. Tempo em circulação e tempo dedicado ao transporte de mercadoria representam realidades diferentes, mesmo quando ambos aparecem como utilização do equipamento.
Analisar os trajetos de ida e regresso pode revelar oportunidades para aproximar uma entrega da recolha seguinte ou distribuir as missões de outra forma. O resultado procura ser simples: aumentar a proporção de percursos úteis e reduzir um pouco o turismo dentro do armazém.
2. Demasiado tempo é consumido em movimentos repetitivos
Um empilhador entrega uma palete e segue sem carga para o ponto onde irá recolher a seguinte. O equipamento mantém-se ativo, embora parte desse percurso sirva apenas para chegar à próxima missão.
Aqui, a questão está na qualidade da utilização da frota. Tempo em circulação e tempo dedicado ao transporte de mercadoria representam realidades diferentes, mesmo quando ambos aparecem como utilização do equipamento.
Analisar os trajetos de ida e regresso pode revelar oportunidades para aproximar uma entrega da recolha seguinte ou distribuir as missões de outra forma. O resultado procura ser simples: aumentar a proporção de percursos úteis e reduzir um pouco o turismo dentro do armazém.
3. Congestionamento: o percurso mais curto pode ser o mais lento
Colocar os artigos de maior rotação perto da zona de preparação encurta distâncias. Nos períodos de maior atividade, porém, essa concentração pode levar vários operadores e equipamentos aos mesmos corredores em simultâneo.
Filas, cruzamentos e desvios acrescentam tempo a um trajeto que continua a parecer eficiente quando é analisado apenas em metros. Por vezes, uma rota ligeiramente mais longa, mas com circulação fluida, permite concluir a tarefa mais depressa.
Cruzar a localização dos artigos com o tráfego por área e horário dá uma leitura mais completa do layout e mostra onde a concentração de movimentos começa a condicionar a produtividade.
4. Tempos de espera: o intervalo entre processos também conta
A mercadoria está pronta para avançar, enquanto o equipamento necessário conclui outra missão. Durante esse intervalo, a carga permanece parada e a etapa seguinte recebe o trabalho mais tarde.
Vistas separadamente, as diferentes áreas podem até apresentar bons resultados. A receção concluiu a sua parte, o transporte também e o picking manteve o desempenho esperado. Os minutos perderam-se na transição entre atividades.
A duração destes intervalos mostra onde existe margem para melhorar a coordenação entre processos e tornar o fluxo mais contínuo, sem exigir que cada equipa execute a sua parte a um ritmo superior.
5. Erros e correções: quando um pedido exige trabalho adicional
Durante a preparação de um pedido surge uma discrepância na localização ou na quantidade. A equipa confirma a informação, faz a correção necessária e prossegue. O resultado está certo, mas exigiu uma intervenção adicional pelo caminho.
Se a análise se concentrar apenas nos pedidos concluídos, esse esforço fica diluído. Identificar onde surgem as correções e que tipo de intervenção exigem ajuda a localizar processos que estão a consumir capacidade além da prevista.
A partir daí, a causa pode ser investigada com maior precisão, seja na informação disponível, na localização da mercadoria ou na organização do trabalho.
6. Mudanças de prioridade: uma urgência pode reorganizar o turno
Um pedido prioritário entra a meio do turno. Um equipamento muda de área para lhe dar resposta, outra atividade fica suspensa e terá de ser retomada mais tarde.
O impacto da urgência ultrapassa o tempo necessário para a resolver. Inclui também redistribuir recursos, recuperar o contexto da tarefa interrompida e reorganizar o que estava planeado para as horas seguintes.
Acompanhar quantas alterações de prioridade ocorrem e que parte do trabalho é afetada permite distinguir exceções pontuais de um padrão que já justifica rever a sequência das tarefas, a distribuição dos recursos ou a preparação para os períodos de maior procura.
Quando uma pequena perda começa a pesar na produtividade
Cinco minutos numa ocorrência isolada têm pouca expressão. Repetidos 40 vezes num turno, representam mais de três horas. Com vários operadores ou equipamentos envolvidos, o peso cresce rapidamente.
Para perceber que perdas merecem maior atenção, olhe para três fatores:
- Recorrência: quantas vezes acontece ao longo do turno ou da semana?
- Tempo consumido: quantos minutos ou horas representa no total?
- Impacto na operação: que pessoas, equipamentos ou etapas ficam condicionados?
Esta leitura permite distinguir ocorrências pontuais de padrões com peso suficiente para justificar uma intervenção.
Que dados ajudam a melhorar a eficiência no armazém?
Depois de identificar as perdas com maior peso, interessa perceber o que está a provocá-las e qual o potencial de melhoria. Para isso, os dados devem ajudar a responder a três perguntas:
- Onde se concentra a perda? Numa zona, num processo, num equipamento ou num determinado período do turno?
- Que capacidade está a consumir? Tempo da equipa, utilização da frota, espaço ou disponibilidade entre etapas?
- Que efeito teria a melhoria? Reduziria esperas, deslocações, correções ou pressão nos períodos de maior atividade?
Assim, a análise deixa de acumular indicadores e passa a apoiar decisões concretas sobre onde atuar primeiro.
A monitorização da frota pode acrescentar detalhe a esta leitura. O artigo “Melhore a eficiência operacional no armazém com a monitorização de frota STILL: 5 KPIs para acompanhar” aprofunda os indicadores que ajudam a avaliar utilização, tempos e desempenho.
Como recuperar tempo e melhorar a eficiência no armazém
Com as perdas identificadas e quantificadas, torna-se mais fácil definir prioridades. Um problema de circulação pode levar a rever o layout, viagens em vazio podem justificar outra distribuição da frota e esperas entre etapas podem apontar para uma melhor coordenação dos processos. Noutros contextos, ferramentas digitais ou automatização podem criar oportunidades de eficiência.
A escolha deve partir do peso de cada perda e do efeito que a alteração pode produzir no fluxo global. Os especialistas da STILL podem apoiar esta análise, cruzando fluxos de materiais, utilização da frota e organização do armazém para identificar as áreas com maior potencial de melhoria.
Fale com um especialista STILL e descubra onde pode recuperar tempo na sua operação.
Os dados que ajudam a decidir
Para comparar cenários com rigor, vale a pena reunir dados sobre cinco dimensões da operação:
- Volume e frequência: quantas tarefas ou movimentos são realizados por hora, turno ou dia?
- Tempo e deslocações: quanto tempo é consumido em percursos, esperas e transferências?
- Picos de atividade: em que momentos surgem maiores concentrações de trabalho e como responde a operação?
- Erros e correções: onde se concentram tarefas repetidas, movimentos adicionais ou verificações?
- Recursos e evolução futura: quantas pessoas, equipamentos e horas são necessários hoje e que capacidade será necessária nos próximos anos?
Esta leitura ajuda a identificar onde se concentram tempo, custos e capacidade e a estimar o potencial de melhoria de cada processo. Também ajuda a construir um business case mais completo, comparando o investimento necessário com os recursos que o processo atual continuará a exigir.
Os especialistas da STILL podem apoiar esta análise, identificar os processos com maior potencial de automatização e avaliar uma abordagem ajustada às necessidades atuais e à evolução prevista do armazém.
Fale com um especialista STILL e descubra onde a automatização pode fazer diferença na sua operação.
Comentários
Sem comentários
Subscreva a nossa Newsletter!
Receberá as nossas newsletters e estará sempre a par das novidades STILL.
Pode cancelar a sua inscrição em qualquer altura.
Deixe um comentário